Artykuł sponsorowany
Dlaczego otwór pod gwint decyduje o powtarzalności całej partii detali
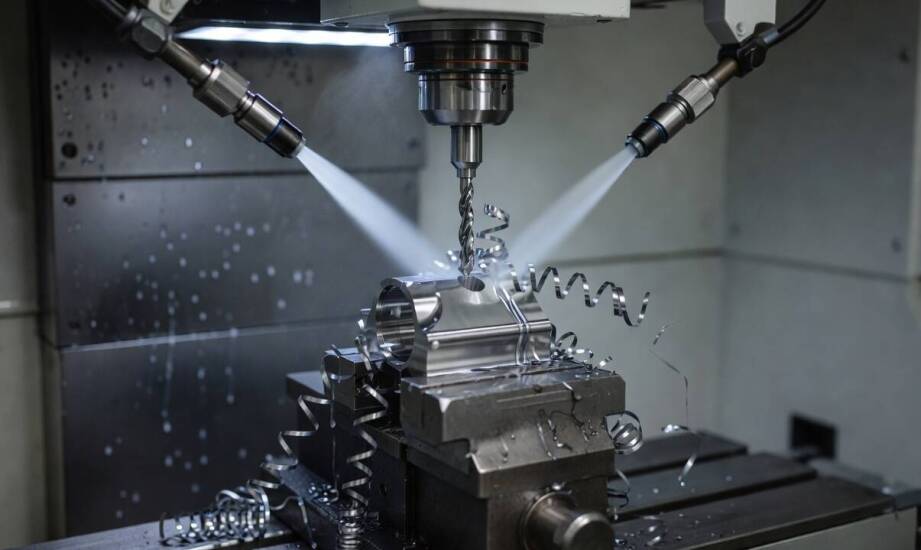
W produkcji seryjnej detali metalowych pojedynczy gwint na pierwszej sztuce zazwyczaj wygląda poprawnie. Kolejne elementy z tej samej partii mogą jednak wykazywać wyraźne opory w trakcie montażu lub odchyłki w głębokości wkręcania. Takie rozbieżności rzadko są winą samego gwintownika. Znacznie częściej wynikają z niedokładności otworu przygotowawczego, który definiuje mechanikę całego procesu obróbki. Brak stabilności wymiarowej na etapie wiercenia przenosi się bezpośrednio na jakość zwojów, co w przypadku długich serii prowadzi do odrzucenia całych partii materiału. Zrozumienie fizyki powstawania otworu pozwala wyeliminować większość problemów montażowych jeszcze przed wejściem narzędzia skrawającego w detal.
Przeczytaj również: Jak odróżnić obowiązkowe ustalenia od elementów, które można dopasować w pogrzebie
Jak parametry otworu pod gwint wpływają na kształt zwoju?
Średnica otworu pod gwint nigdy nie jest wartością absolutnie uniwersalną. Dobór wiertła zależy od specyfiki gwintu, właściwości obrabianego materiału oraz zaleceń producenta narzędzia. Standardowe tabele podają uśrednione wartości, takie jak 8,5 mm dla gwintu M10 lub 6,8 mm dla M8. W precyzyjnej obróbce metali stanowi to wyłącznie punkt wyjścia. Nawet minimalne przekroczenie optymalnej średnicy otworu skutkuje osłabieniem nośności gwintu poprzez zniekształcenie jego rdzenia. Zbyt ciasny otwór drastycznie podnosi obciążenie narzędzia. Brak prostoliniowości i właściwego centrowania osi powoduje nierównomierne rozłożenie sił skrawających, co bezpośrednio prowadzi do mikropęknięć lub wyrwania zwojów.
Przeczytaj również: Wybór odpowiedniej trumny i urny - aspekty, na które warto zwrócić uwagę
Sam materiał obrabiany determinuje mechanikę powstawania wióra oraz ryzyko pojawienia się niepożądanych zadziorów. W przypadku stali nierdzewnych lub stopów utwardzanych procesowi skrawania towarzyszy silne umocnienie powierzchniowe. Aluminium i stopy lekkie wymagają natomiast niezwykle ostrych krawędzi narzędzia, aby uniknąć zjawiska narostu i rozrywania miękkiej struktury. Usunięcie zadziorów pogłębiaczem stożkowym o kącie 90 stopni przed właściwym gwintowaniem zmniejsza ryzyko zniekształceń i ułatwia późniejsze wprowadzenie sprawdzianu gwintowego.
Przeczytaj również: Przykłady zastosowania celofanu z nadrukiem w różnych branżach
Istotne różnice technologiczne występują w przypadku bezwiórowego wygniatania gwintów. Plastyczne odkształcanie materiału wymaga precyzyjniejszego otworu początkowego. Tolerancja otworu dla narzędzia wygniatającego bywa wielokrotnie węższa w porównaniu do standardowego wiertła. Odchyłka rzędu setnych części milimetra szybko doprowadza do zakleszczenia wygniataka lub pęknięcia ścianki detalu.
Utrzymanie powtarzalnej geometrii zwojów wymaga dyscypliny w zakresie chłodzenia i parametrów posuwu. Brak wewnętrznego doprowadzenia chłodziwa skutkuje gromadzeniem się wiórów na dnie otworu nieprzelotowego i przegrzewaniem strefy skrawania. Równie kluczowe pozostaje prawidłowe ustawienie prędkości obrotowej wrzeciona. Zależność między prędkością skrawania a obrotami nie jest stałym ułamkiem, lecz wynika z dedykowanego wzoru uwzględniającego średnicę narzędzia i twardość materiału. Parametry posuwu muszą ściśle odpowiadać skokowi gwintu, zapobiegając ścinaniu bocznych powierzchni formowanych zwojów.
Dlaczego stabilizacja w jednym zamocowaniu decyduje o powtarzalności serii?
Nowoczesne centra obróbcze pozwalają łączyć operacje cięcia, wiercenia i frezowania bez konieczności przekładania detalu między maszynami. Wykonanie otworu i realizacja gwintu w tym samym zamocowaniu eliminuje błędy bazowania, co ma krytyczne znaczenie dla osiowości elementów. Wielozadaniowe maszyny realizują toczenie, frezowanie oraz gwintowanie cnc w jednym płynnym cyklu. Wiercenie w tej samej oprawie technologicznej utrzymuje stałą geometrię osi względem wszystkich pozostałych powierzchni obrabianych.
Przedsiębiorstwo Tolmet w swojej praktyce przemysłowej wykorzystuje zintegrowany park maszynowy oparty na automatach tokarskich i centrach frezerskich. Zastosowanie takich jednolitych rozwiązań sprzętowych pomaga utrzymać rygorystyczne tolerancje wymiarowe dla branży meblowej i elektronicznej. Nawet minimalne odchyłki skutkują w tych sektorach brakiem kompatybilności podczas końcowego montażu podzespołów.
Analiza zachowania maszyny podczas obróbki pierwszych sztuk z serii dostarcza twardych danych o stabilności cyklu. Nowoczesne sterowania pozwalają na bieżąco monitorować obciążenie napędów. Sygnały ostrzegawcze z procesu obejmują:
- nagły wzrost momentu obrotowego na wrzecionie,
- nieregularną głębokość użyteczną powstającego gwintu,
- wyczuwalne opory przy ręcznym wprowadzaniu sprawdzianu,
- przyspieszone, asymetryczne zużycie krawędzi skrawających.
Uruchomienie długoseryjnej produkcji metalowej wymaga pełnej walidacji środowiska obróbczego przed zleceniem partii głównej. Weryfikacja rzeczywistej średnicy, zbadanie prostoliniowości otworu oraz kontrola bicia oprawki stanowią fundament przewidywalności każdej operacji tokarskiej i frezerskiej. Ścisłe trzymanie się wyliczonych parametrów skrawania zapobiega przedwczesnemu zużyciu gwintownika i chroni detal przed zniszczeniem w końcowej fazie pracy. Optymalizacja otworu bazowego bezpośrednio redukuje liczbę odrzutów jakościowych i ułatwia późniejszy montaż mechaniczny.
Kategorie artykułów
Polecane artykuły

Jakie nowinki technologiczne w maszynach na biceps mogą poprawić komfort treningu?
Nowoczesne maszyny do ćwiczeń na biceps wprowadzają innowacje, które znacząco poprawiają komfort oraz efektywność treningu. Obecnie dostępne technologie na rynku wpływają na jakość ćwiczeń, dzięki ergonomicznym rozwiązaniom minimalizującym ryzyko kontuzji i zwiększającym przyjemność z aktywności fiz

Wpływ zmian klimatycznych na wycenę gruntów rolnych przez rzeczoznawcę majątkowego
Zmiany klimatyczne mają istotny wpływ na wartość gruntów rolnych, co staje się coraz bardziej zauważalne na rynku nieruchomości. Rzeczoznawcy majątkowi uwzględniają różne czynniki związane z klimatem podczas wyceny, takie jak zmiany temperatury, opadów czy częstotliwości ekstremalnych zjawisk pogodo